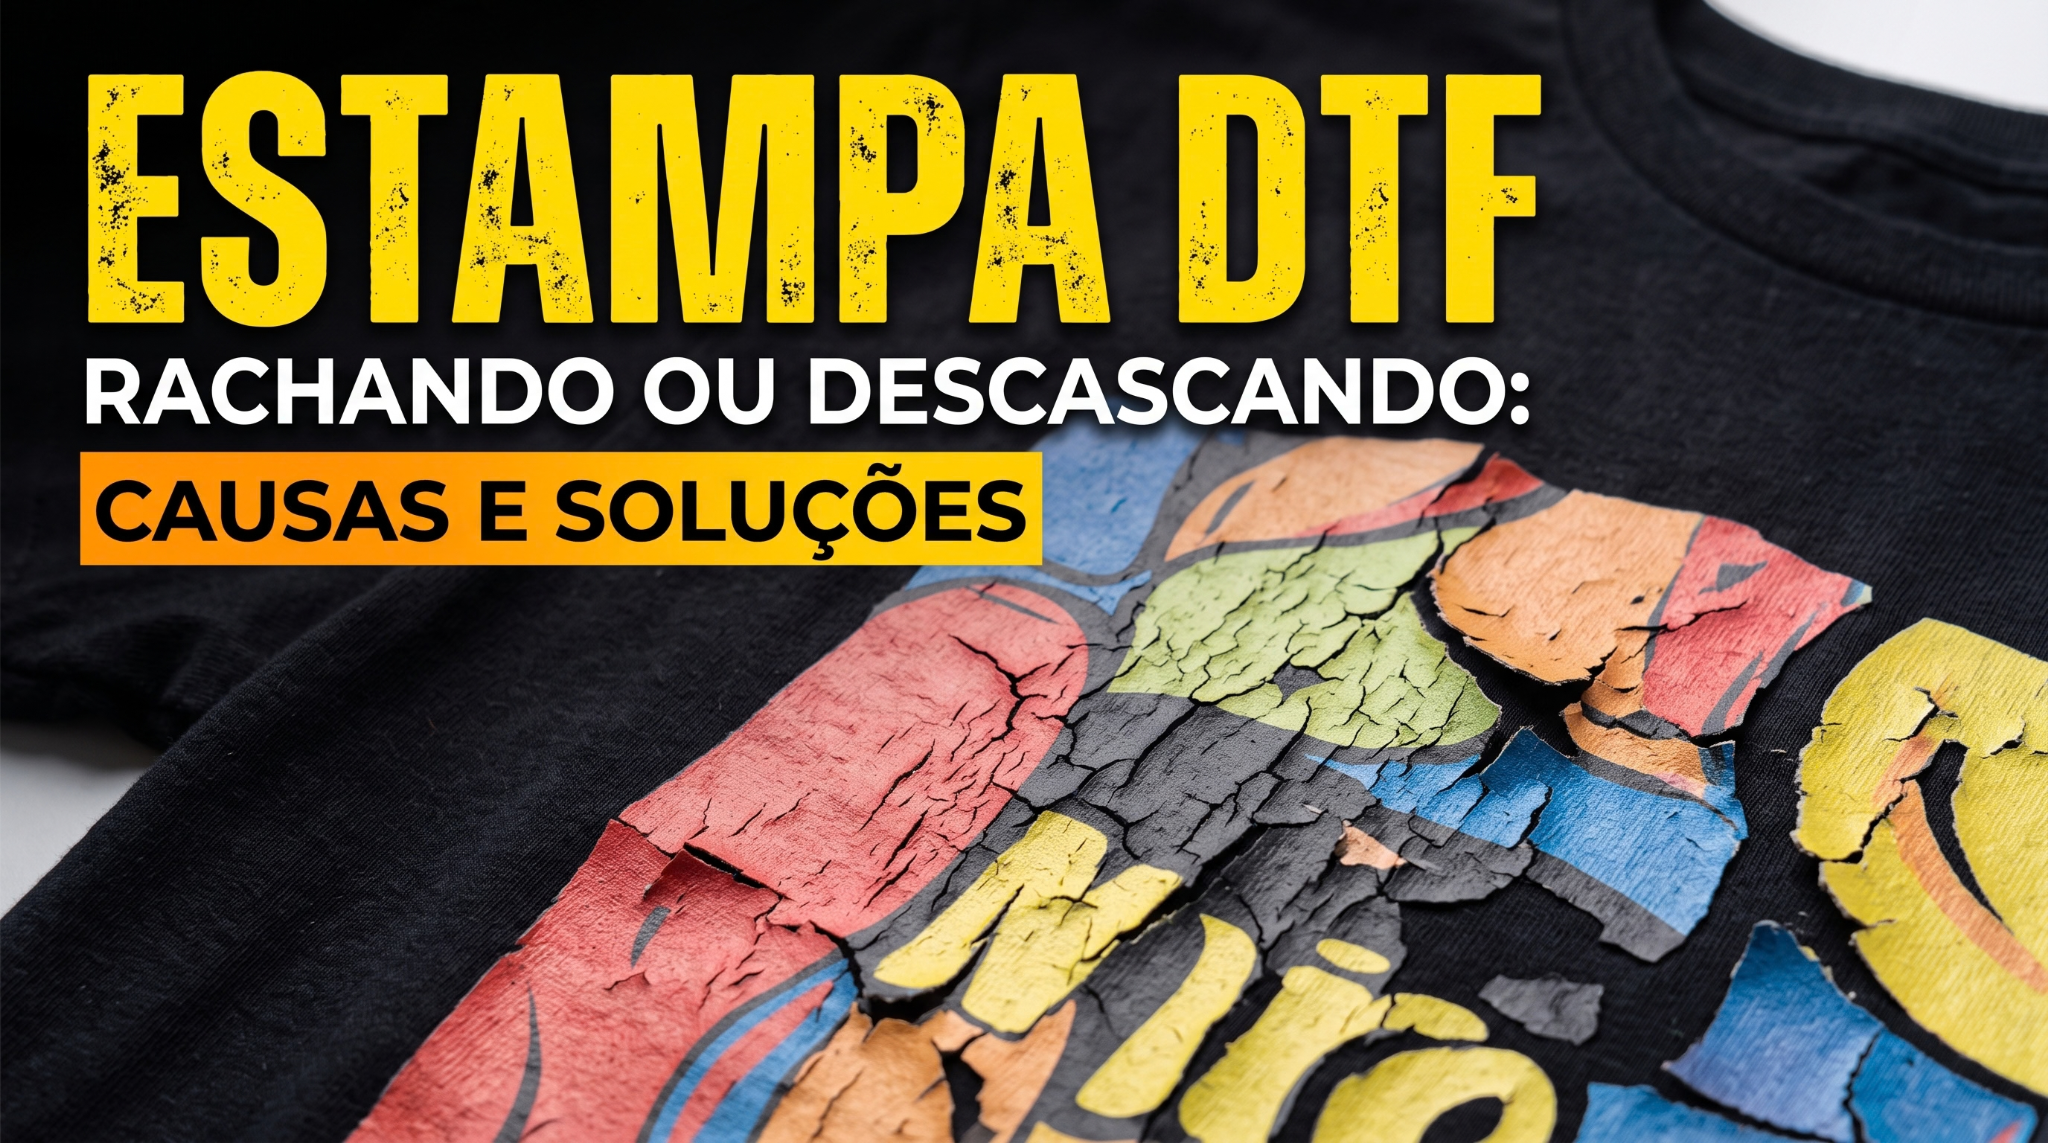
Estampa DTF rachando ou descascando quase sempre indica falha no processo de transferência (temperatura, pressão, tempo de prensa ou momento de retirar o filme) e não que o DTF "não presta". O defeito quase nunca é aleatório: ele aparece em um momento específico, e esse momento aponta a causa.
Neste guia você vai ver como diagnosticar o problema pelo sintoma, quais são as 7 causas mais comuns de rachadura e descolamento e o que ajustar em cada uma, da prensa até a primeira lavagem do cliente.
Diagnóstico rápido: quando o defeito aparece?
Antes de mexer em qualquer configuração, observe em que momento o problema surge. A tabela abaixo cruza o sintoma com a causa mais provável.
| Quando aparece | Causa mais provável | Primeiro ajuste |
|---|---|---|
| Ao sair da prensa (bordas soltas, estampa não gruda) | Pressão baixa ou temperatura real abaixo do ideal | Medir a temperatura real da placa e aumentar a pressão |
| Ao retirar o filme (tinta fica no filme) | Retirada na hora errada ou filme incompatível com o processo | Seguir o tipo de retirada (a quente ou a frio) indicado pelo fabricante do filme |
| Ao esticar o tecido (rachaduras finas) | Cura ou prensagem insuficiente, arte muito espessa | Revisar tempo de prensa e densidade da arte |
| Depois das primeiras lavagens (racha ou descasca) | Lavagem precoce, umidade no tecido ou insumo de baixa qualidade | Esperar 24 horas, pré-prensar e validar os insumos |
Temperatura e tempo de prensa fora da faixa
O adesivo (pó TPU) precisa derreter por completo e penetrar nas fibras. Se a prensa não atinge a temperatura necessária, o adesivo não funde direito e a estampa fica apenas "apoiada" no tecido. Se passa do ponto, filme e tinta se degradam.
Temperatura marcada não é temperatura real
O display da prensa pode divergir da temperatura real da placa. Meça a superfície com um termômetro infravermelho e compare com o painel antes de ajustar qualquer outra coisa.
Referência de partida: guias do setor trabalham em torno de 143 °C a 154 °C, com pressão média a alta e tempos de 6 a 15 segundos. Os valores variam conforme filme, pó e tecido: confirme na ficha técnica do fabricante e faça um teste de bancada antes de rodar o lote.
Sinais de que a temperatura ou o tempo estão errados
- Estampa que descola nas bordas logo após retirar o filme: temperatura baixa ou tempo curto
- Brilho excessivo, cor opaca ou aspecto "queimado": temperatura alta demais
Pressão baixa ou irregular
É a pressão que faz o adesivo penetrar na trama do tecido. Costuras grossas, golas, zíperes e bolsos levantam a placa e deixam áreas sem contato, e é justamente ali que a estampa solta primeiro.
- Ajuste a pressão conforme a espessura da peça
- Use almofada de silicone ou espuma para nivelar costuras e relevos
- Faça uma segunda prensada curta, com papel protetor, para assentar as bordas
Umidade no tecido e tecido inadequado
A umidade presa na fibra vira vapor durante a prensagem e atrapalha a adesão. Por isso a pré-prensagem de poucos segundos é uma etapa do processo, não um detalhe opcional.
- Pré-prense a peça para eliminar a umidade e alisar vincos
- Pré-lave algodão, viscose e jeans quando houver risco de encolhimento: o tecido encolhe na primeira lavagem, a estampa não, e o resultado é trinca ou enrugamento
- Teste antes em tecidos com tratamento (impermeabilizados, emborrachados), porque alguns não são compatíveis com DTF
Retirada do filme (a quente ou a frio) na hora errada
Cada filme é projetado para retirar a quente (hot peel) ou retirar a frio (cold peel). Puxar um filme de retirada a frio ainda morno faz a estampa levantar ou deformar. Retirada inconsistente, às vezes limpa e às vezes não, também pode indicar revestimento irregular no filme.
Regra prática: siga o tipo de retirada (a quente ou a frio) indicado pelo fabricante do filme. Se os cantos levantam, o problema costuma estar em puxar cedo demais ou na combinação filme, pó e prensa.
Pó adesivo, cura e espessura da arte
Pó insuficiente deixa pontos sem adesão, e excesso forma uma camada grossa e rígida. A cura do pó na estufa também conta: pó mal curado é uma causa conhecida de rachaduras e descolamento.
Espessura e densidade da arte
Camadas espessas de tinta, principalmente de branco, e grandes áreas sólidas deixam a estampa mais rígida e mais propensa a trincar quando o tecido estica. Revise a densidade de tinta em artes com áreas chapadas grandes.
- Distribua o pó de forma uniforme e remova o excesso
- Respeite tempo e temperatura de estufa indicados na ficha do pó
- Em artes com áreas sólidas grandes, teste a elasticidade (estique a peça) antes de rodar o lote
Insumos de baixa qualidade e armazenamento incorreto
Filme com revestimento irregular, tinta com pouca flexibilidade ou pó de procedência duvidosa causam falhas mesmo com a prensa perfeitamente calibrada. Armazenamento fora da faixa (calor, umidade, luz direta) degrada o insumo antes de ele chegar à máquina: mantenha a tinta entre 15 °C e 25 °C, longe de luz direta, e imprima em ambiente com umidade controlada, em torno de 40% a 60%.
A origem da tinta, aliás, não é o que define a qualidade: o que conta é a engenharia química. Entenda melhor emTintas chinesas vs. japonesas: por que a tecnologia têxtil mudou.
Antes de trocar de fornecedor: teste uma amostra em pelo menos dois tipos de tecido e avalie a durabilidade após cerca de 10 lavagens, não só a aparência logo após a prensa. Conheça as tintas FlowInk para DTF e sublimação.
Lavagem e cuidados pós-prensagem
Mesmo com tudo certo na produção, a primeira lavagem pode estragar o resultado. Oriente o cliente final:
- Aguardar pelo menos 24 horas antes da primeira lavagem
- Lavar do avesso, em água fria
- Evitar amaciante nas peças com estampa DTF
- Evitar secadora em temperatura alta e ferro direto sobre a estampa
Dica comercial: um cartão ou etiqueta de cuidados na embalagem reduz reclamações e trocas, e protege a reputação da sua estamparia.
Se você ainda está decidindo qual tecnologia usar, veja também Diferença entre impressão DTF e sublimação: qual escolher para sua produção.
Resumo: como evitar estampa DTF rachando ou descascando
- Meça a temperatura real da prensa e use a faixa indicada pelo fabricante do filme e do pó
- Ajuste a pressão à espessura da peça e nivele costuras e relevos
- Pré-prense e, quando necessário, pré-lave o tecido
- Respeite o tipo de retirada do filme (a quente ou a frio)
- Controle a quantidade e a cura do pó e revise a espessura da arte
- Valide os insumos com amostra antes de comprar em volume e armazene corretamente
- Oriente o cliente: 24 horas antes de lavar, do avesso, água fria, sem amaciante
Perguntas frequentes sobre estampa DTF rachando ou descascando
Por que a estampa DTF racha depois da lavagem?
As causas mais comuns são pressão ou temperatura de prensa abaixo do ideal, umidade no tecido sem pré-prensagem, pó adesivo mal curado, arte muito espessa e lavagem antes de 24 horas. O momento em que a rachadura aparece ajuda a identificar a causa.
Por que a estampa DTF descasca ou não gruda no tecido?
Em geral o adesivo não derreteu por completo: temperatura real da prensa baixa, tempo curto ou pressão irregular em costuras e golas. Retirar o filme na hora errada e umidade presa no tecido também impedem a adesão.
Quanto tempo esperar para lavar uma peça com estampa DTF?
O recomendado é aguardar pelo menos 24 horas após a prensagem antes da primeira lavagem. Depois, lave a peça do avesso, em água fria e sem amaciante.
Qual a temperatura ideal para prensar DTF?
Não existe um valor único. Como referência, guias do setor trabalham entre 143 °C e 154 °C, com pressão média a alta e tempos de 6 a 15 segundos, mas a faixa correta depende do filme, do pó e do tecido. Confirme na ficha técnica do fabricante e meça a temperatura real da placa.
Dá para consertar uma estampa DTF que rachou ou soltou?
Bordas e cantos soltos às vezes podem ser recuperados com uma nova prensada curta usando papel protetor. Rachaduras profundas geralmente exigem refazer a peça, por isso vale corrigir a causa no processo antes do próximo lote.
Estampa falhando? Fale com o time técnico da Flowtex
Conte qual tecido, temperatura e tempo de prensa você usa e receba orientação para corrigir aderência e rachaduras, com insumos testados para o mercado brasileiro.
💬 Falar com Especialista